


塑膠射出機械怎麼選?塑膠射出成型機,噸數與材質實戰對照
同一張模具圖,交給不同噸數的塑膠射出機械,做出來的成品可能差很多。料耐不耐高溫、模具多大、件要多精細,這三點決定了該坐哪一台射出成型機,常有客戶在問我們用哪些機台製造,今天我們跟大家說明現場的四台震雄 SM 機台(90~180 噸),帶你看每一台擅長的材質與成品類型,附一張噸數對照表、一段成型流程,再回答最常被問到的選機問題。看完你大概就知道,自己手上的料該找哪一台。
塑膠射出機械是什麼?先搞懂兩個數字
先講白話的。塑膠射出機械,就是把塑膠粒加熱熔成膠、用螺桿高壓打進模具、冷卻後脫模成型的設備,業界也叫它射出成型機、注塑機。你日常摸到的塑膠件——外殼、結構件、瓶蓋、醫療耗材——多半都是這樣一模一模射出來的。
一台射出成型機強不強,看兩個數字最快:鎖模力(幾噸)跟射出量。鎖模力決定它壓不壓得住模具、抵不抵得住熔膠在模穴裡撐開的力;射出量決定一次能打多少料。鎖模力不夠,熔膠會把分模面撐開一條縫,毛邊就跑出來了。
震雄 SM 系列的命名很乾脆——SM 後面那個數字,就是鎖模力。SM90 是 90 噸,SM180 是 180 噸,一路往上疊。所以光看型號,你大概就猜得到它吃多大的模、做多大的件。這也是潤生規劃機隊的邏輯:用噸數把不同的料跟成品分流到對的那一台機台上。
潤生為什麼會選用震雄機台?
潤生從 1973 年做射出做到現在,機台換過好幾輪,主力始終放在震雄。原因主要是好保養、料管跟模板的精度撐得住長時間量產。對代工廠來說,機器半夜不能說停就停,後援夠硬比帳面規格漂亮更實在。
震雄(Chen Hsong)1958 年創立,是全球規模數一數二的射出成型機製造商,鎖模力一路做到 6,500 噸,1991 年就在香港掛牌(股票代號 0057.HK)。這種體量的原廠,零件供應跟技術支援不會斷線,等於我們生產線背後多了一道保險。
潤生廠內四台主力——SM90、SM120、SM150、SM180——剛好把 90 到 180 噸這段最常用的區間鋪滿。小到精細打樣,大到耐高溫工程塑料的大件,一條龍接得起來。
四台機台逐台拆解:哪一台配你的料
SM90|90 噸・小模具・精細小件・小批量打樣
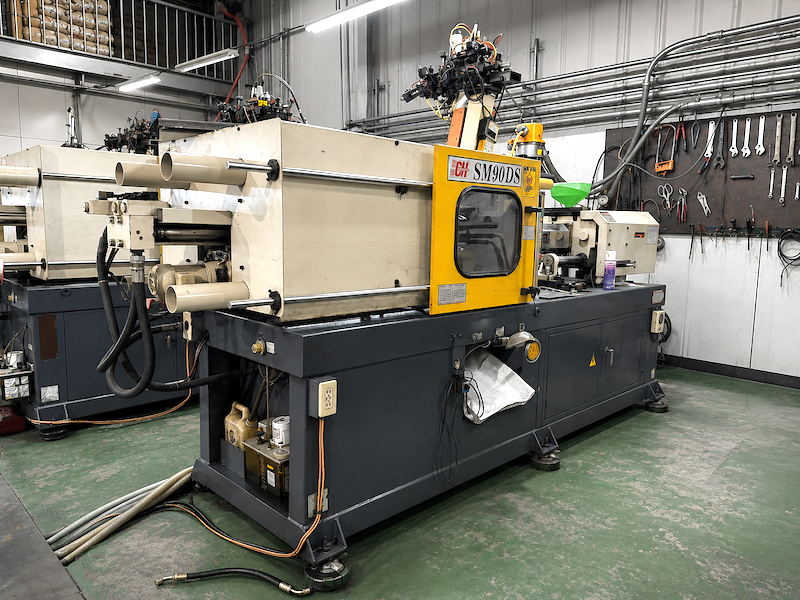
四台裡最靈活的一台。模具小、開合快,特別吃精細的小零件,或是設計還沒定案、要先打幾顆樣品確認手感跟尺寸的階段。小批量、要快、尺寸要準——這台坐起來最划算,大模硬塞上去反而浪費鎖模力。
SM120|120 噸・中高單價・醫美成品・高潔淨精密
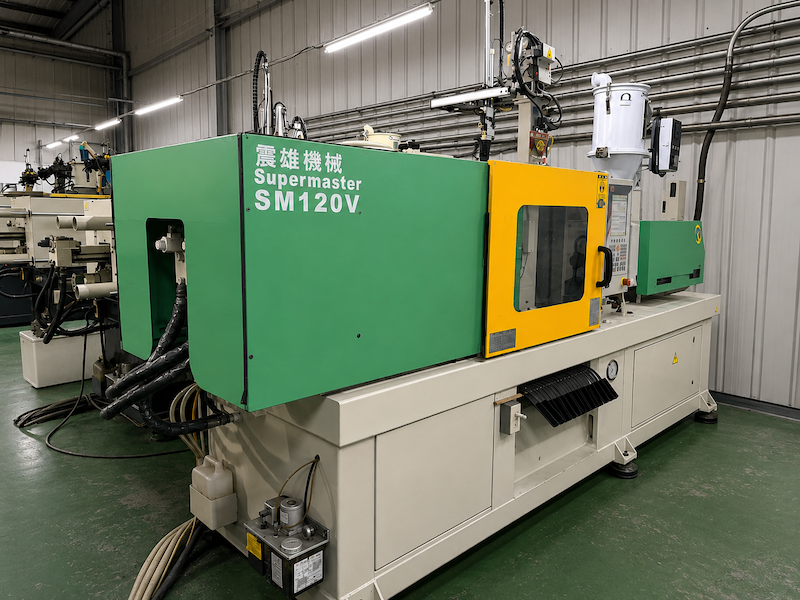
這台我們留給單價高、容不得瑕疵的活,像醫美相關的成品。外觀件要漂亮、尺寸要穩,靠的就是它。震雄這個級距的高潔淨機型,本來就主打光學、醫療這類對潔淨度與精密度要求高的成型,受力集中、成品內應力低,量產的一致性才壓得住。
SM150|150 噸・ABS/PP/PS 泛用低溫材・量產主力
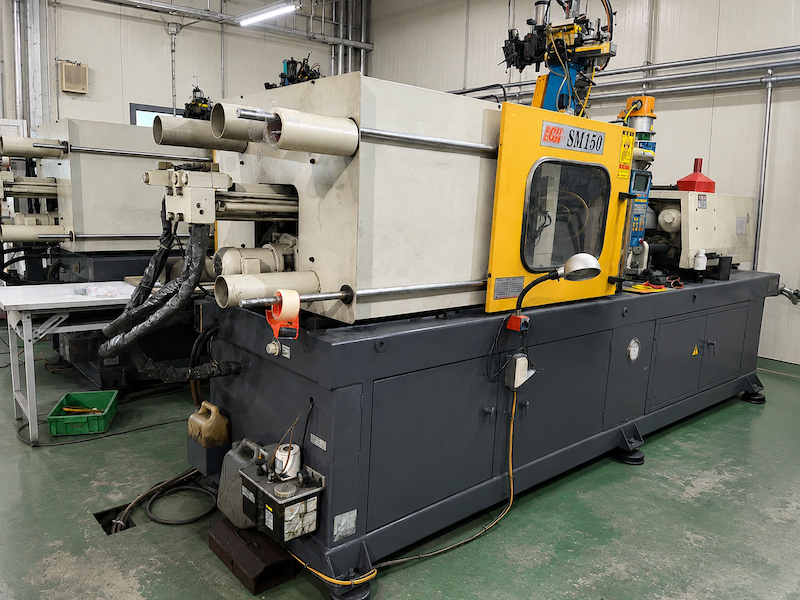
廠裡最忙的一台。專坐 ABS、PP、PS 這類加工溫度偏低、流動性好的泛用塑料。這幾種料市場用量大、成本好控,配上 150 噸的中段鎖模力,稼動率拉得起來。日常的塑膠外殼、結構件、泛用零件,多半從這台出貨。
SM180|180 噸・PC/尼龍/PES 耐高溫工程塑料・大件
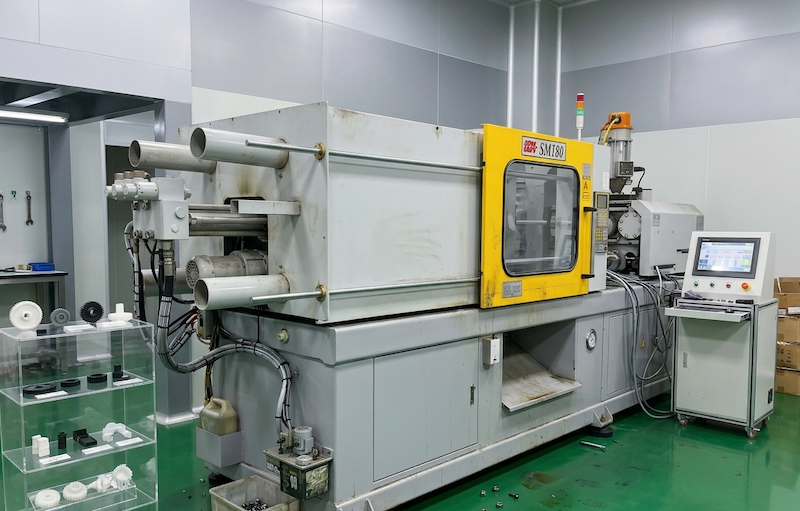
四台裡的大哥。專門對付 PC、尼龍(PA)、PES 這些耐高溫的工程塑料。這類料加工溫度高、黏度也高,需要更大的鎖模力壓住模具、壓掉毛邊;模具通常也比較大,180 噸的柱內空間吃得下。要耐熱、要強度、要做大件,找它就對了。
塑膠射出機械噸數 × 材質對照表
把四台一次攤開比,挑機台的邏輯一眼就清楚。記住一個原則:料越難流、件越大、要越耐熱,噸數就要往上抓。
| 機台型號 | 鎖模力 | 主要材質 | 材質溫度特性 | 適用成品 | 模具尺寸 |
|---|---|---|---|---|---|
| SM90 | 90 噸 | 泛用塑料 | — | 精細小件、打樣、小批量 | 小 |
| SM120 | 120 噸 | 高潔淨精密材 | 中 | 醫美成品、高單價精密件 | 中小 |
| SM150 | 150 噸 | ABS/PP/PS | 低溫、易流動 | 泛用塑膠件、外殼量產 | 中 |
| SM180 | 180 噸 | PC/尼龍/PES | 耐高溫、高黏度 | 工程塑料件、大型件 | 大 |
不確定自己的料該坐哪一台?把材質名稱(或料號)跟成品尺寸丟給潤生,我們會直接幫你對到合適的機台,不用你自己換算。
從一張圖到量產:潤生的射出成型流程
很多客戶以為「射出」就是把料倒進去按一下。實際上從你給圖到穩定出貨,中間有六關,每一關都會影響良率。
- 材質與成品評估:先看你的料是低溫泛用(ABS/PP/PS)還是耐高溫工程塑料(PC/尼龍/PES),定出機台方向。
- 選定噸數機台:依成品投影面積與模具尺寸,配到 SM90~SM180 對應的機台。
- 模具確認/開模:對模、流道與冷卻設計確認;沒有模就一起評估開模規格。
- 試模打樣:小批先射,確認縮水率、外觀、尺寸是否到位,再決定要不要修模。
- 參數鎖定:溫度、射速、保壓、冷卻時間定版,把這組參數存成這顆模的標準。
- 正式量產:上線量產,過程做稼動監控與品檢,確保每一模都跟首件一致。
常見問題 FAQ
Q1. 塑膠射出機械的噸數要怎麼選?
概算是用成品投影面積乘上模穴成型壓力,得出需要的鎖模力,再往上抓安全餘裕。料越難流、件越大,噸數要越高。實務上最快的做法,是把材質與成品尺寸交給代工廠評估,潤生會直接幫你對到合適的射出成型機。
Q2. 射出成型機的鎖模力不夠會怎樣?
鎖模力撐不住熔膠在模穴裡撐開的力,分模面會被頂開,最明顯就是毛邊(飛邊)跟溢料;嚴重一點還會充填不穩、尺寸跑掉。這也是為什麼大件、高黏度的料一定要配足夠噸數的塑膠射出機械。
Q3. ABS、PP、PS 跟 PC、尼龍可以用同一台機嗎?
不建議混著做。前者屬低溫泛用、流動性好;後者是耐高溫、高黏度的工程塑料,加工溫度區間與鎖模需求差很多。潤生分別用 SM150 對應 ABS/PP/PS,用 SM180 對應 PC/尼龍/PES,各司其職良率才穩。
Q4. 醫美、高精密成品對機台有什麼要求?
這類成品要的是高潔淨、受力集中、成品內應力低,才能維持外觀與尺寸的一致性。潤生以 SM120 這個級距的機台來處理中高單價的醫美與精密件。
Q5. 只是小量打樣也能做嗎?需要開模嗎?
可以。SM90 適合小模具、小批量的打樣,能快速驗證設計。多數情況仍需要一副(哪怕簡易的)模具才能射出,潤生可以連同開模一起幫你評估,省去找兩家來回對接。
文章來源
機台原廠規格與技術說明參考:震雄機械(Chen Hsong)台灣官方網站。各機型實際規格依潤生現場配置為準。
延伸閱讀
不確定哪一台機台配你的料?把材質、料號或成品圖丟過來,潤生用 50 年射出經驗,直接幫你對到合適的噸數機台,並給你打樣與量產的評估。→ 送圖估價・諮詢機台